
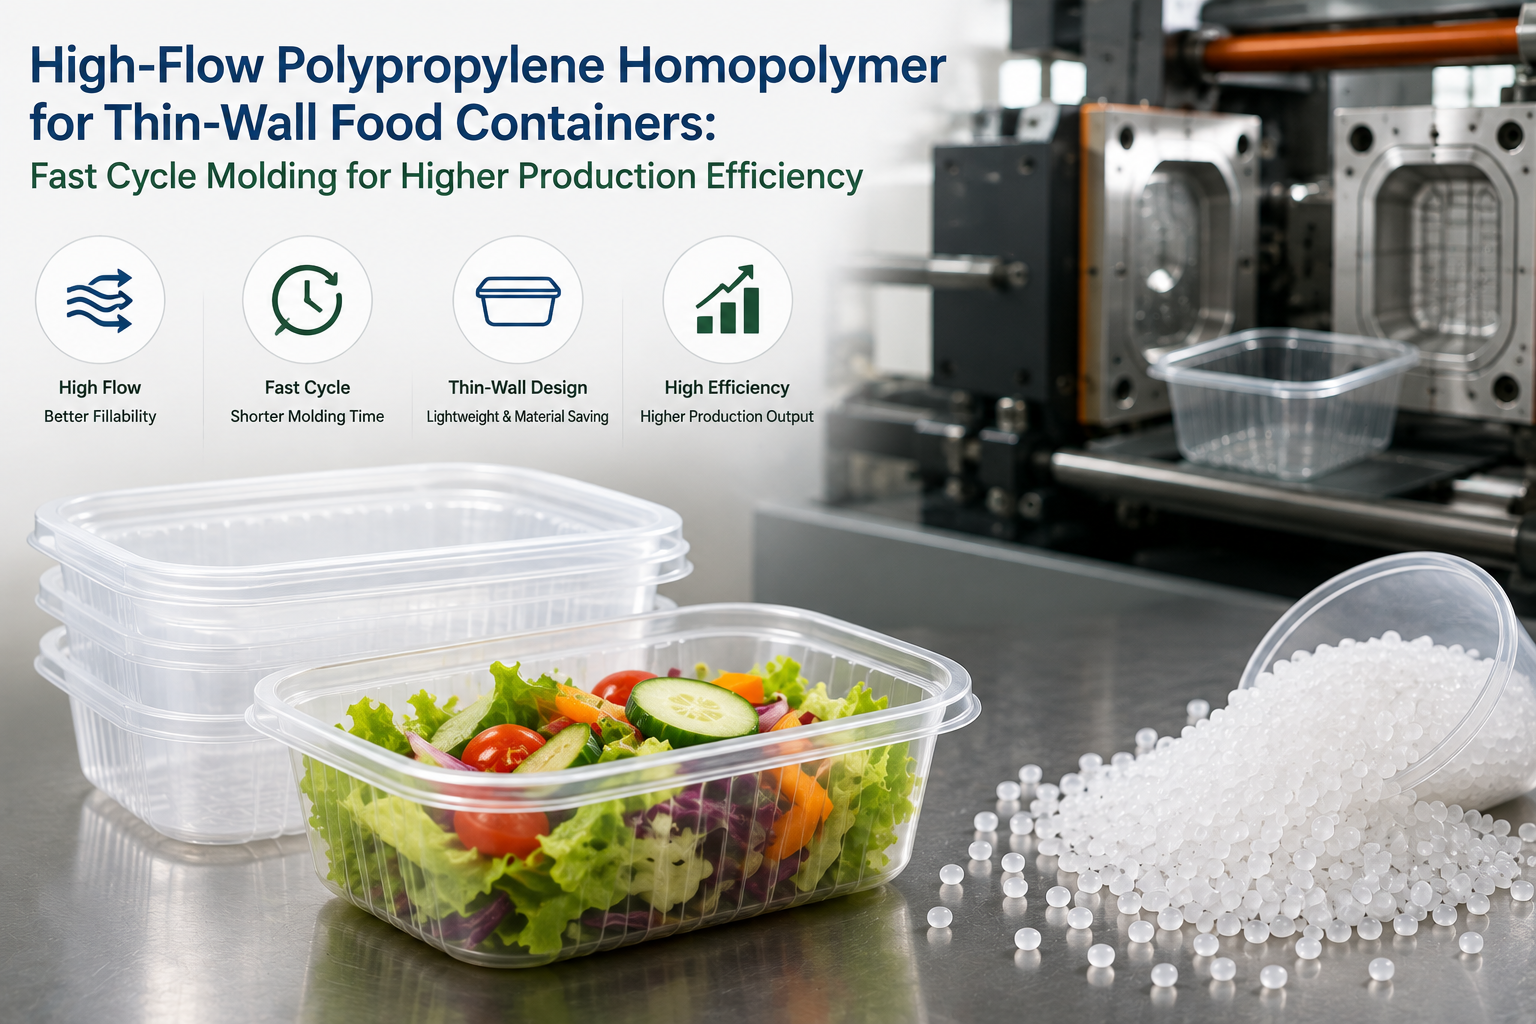
32空洞の薄壁型で4秒サイクルを動かすのは遅くなく、経済的生産が許す最小限の速度です。3.5秒にすると、年間130万個の追加部品を生産できます。4.5秒でキープすると、その差は競合他社に渡ります。食品容器メーカーが高MFI薄壁注入材を選ぶ場合、一般的な包装の購入者がバランスを取る必要のない一つの制約が決定を支配します。すなわち、空洞に入るポリマーの1グラム分がクリアされなければなりません食品接触規制要件電子レンジや配達袋、冷蔵庫の棚に入れるものに触れる前に。
この記事は、すでにサイクルタイムの議論を知っている食品容器変換業者や調達チーム向けに書かれています。薄壁成形におけるポリプロピレンホモポリマーそして今は、食品接触の適合性、小売ディスプレイ用の光学的クリアさ、そしてクーラー部分での落下衝撃に対する耐久性を備えた別のフィルターが必要です。これは一般的なPP購入ガイドではありません。ここでの角度は、走行サラダ容器、デリ容器、フルーツパネット、またはレトルミールの蓋を走行ラインに交換する前に実際に確認しなければならない点です。
材料選択を左右するサイクルタイムの数学
食品容器のOEMがランダム共重合体ではなくポリプロピレンホモポリマーを選ぶ最初の理由は、充填相ではなく冷却相にあります。0.4mmの壁の充填は4秒で完了します。高MFIグレードでは0.3秒未満で完了します。残りの3.7秒は部品が結晶化し、空洞壁から収縮し、きれいに排出されるのを待っています。待ち時間が短いほどスループットは高くなります。
薄壁のフードタブで3.5〜4.5秒サイクルで動作する場合、実際のサイクル内訳は以下の通りです:
| フェーズ | 時間 | ドライバー |
|---|---|---|
| フィル+パック | 0.2–0.4 s | MFI、注入速度、ゲート |
| 冷却 | 2.5–3.2秒 | 結晶速度論、型温度 |
| イジェクト+ロボット | 0.4–0.6 s | 排莢温度、部品剛性 |
| 合計 | 3.5–4.5秒 | — |
冷却相の時間は壁厚の二乗にほぼ比例するため、0.3mmの蓋は同じ樹脂の0.5mmの容器よりも速くサイクルします。材料の選択によって、実際の射出温度を上げることで冷却時間を短縮できます。例えば、より早く固まるポリマーは金型をより高温にすることができますが、部品が反りせずに放出できる十分な熱剛性がある場合に限ります。この緊張こそが調達決定が尊重すべき中心的な工学的問題です。
生産ラインでの「ハイフロー」とは実際に何を意味するのか
PPデータシートにおける「高流量」は通常、溶融流量(MFR、g/10分、230°C/2.16kg)を指します。薄壁食品容器で壁厚0.5mm未満、流量長厚比が300を超える場合、25g/10分未満のMFRクラスではコーナーでショートショットが頻繁に発生します。32+キャビティ型で4秒サイクルを動作させるほとんどのコンバーターは30〜60 g/10分の範囲で動作し、形状が寛容な蓋工具ではごく一部が80 g/10分まで動作しています。
トレードオフは現実的で、MFRが高いほど平均的にポリマー鎖が短くなり、融解強度が低下します。引き出し比率が1:1未満のサラダタブでは、それは見えません。深い外周壁を持つデリの蓋では、溶け方が低いと門のウェビングや壁の分布が不均一として現れます。購入者は、最も浅い蓋ではなく、家族の中で最も深い引き口にMFRをマッチさせるべきです。
ほとんどの食品容器変換業者が使う実用的な意思決定ルール:
- 蓋は浅く、壁は0.3〜0.4mm:MFR 40–80 g/10分、充填速度と放出を優先
- 標準的な浴槽、0.4〜0.6mmの壁:MFR 25–40 g/10分、バランス充填と剛性
- 深みのあるデリコンテナ、壁の厚さが0.6mm以上の場合:MFR 18–25 g/10分、熱剛性と衝撃を優先
食品接触遵守はチェックリスト項目ではなく、厳格なフィルターです
PPのデータシートにある「食品接触安全」という表現は、目的地市場ごとに異なる規制の束をまとめたものです。米国FDA 21 CFRは、ポリオレフィンのほとんどの間接食品添加物条件をカバーしています。EU規則10/2011は、全体的かつ具体的な移民制限を定め、遵守宣言を義務付けています。中国のGB 4806シリーズも同様の内容をカバーしています。他の地域システム(日本、メルコスール、KFDA)も独自の層を加えています。複数の市場に出荷するコンバーターの場合、実務的な問題は樹脂供給業者が必要なすべての申告を携行しているかどうかであり、監査時に重要なのはパンフレットの「食品グレード」ラベルではなく、その書類です。
単一のプロパティデータシート上で同等と見える2つの材料の選択は、コンプライアンス範囲で大きく異なる場合があります。狭い添加剤パッケージと特定の移動限界が文書化されたホモポリマーPPはEU 10/2011を無問題に通過することがありますが、より広いスリップ/静電気防止添加剤パッケージを持つ異なるホモポリマーは、同じ用途で特定の移行試験に失敗することがあります。これが、マルチマーケットSKUを運用するコンバーターが、限界的なMFRの利益を追い求めるのではなく、単一の適格樹脂を運用する理由の一つです。認定コストはSKU全体に分散されるためです。
チャムブロードのMT40グレードは、ファストフードのクラムシェルを含む直接食品接触容器の製造における食品接触材料安全基準を完全に遵守していることが証明されています。高い融解流特性、加工安定性、バランスの取れた機械的強度と相まって、薄壁食品容器のOEMが多空洞高速金型を運用する実用的な枠組みに位置づけられています。
光学的明瞭さと機械的強度:リアルトレード
小売の買い手は食べ物を見たいのです。プロセスエンジニアは、コンクリートの倉庫床に落下しても耐えられる部品を求めています。ホモポリマーPPでは、同じ構造的特徴である高い結晶性が耐衝撃性とヘイジ性の両方をもたらすため、これら二つの要件は互いに引っ張り合います。ランダム共重合体は、結晶化が遅く、弾性率が低くなる代わりに明晰度を向上させます。ブロック共重合体は、低温での衝撃を改善しますが、その代わりにヘイズや剛性が失われます。
ほとんどの薄壁食品容器の場合、工学的な解決策は、透明度を高めるためにホモポリマーを最適化することです:
- 核子選択:ソルビトール系のクリアリファイアは結晶化温度を上げ、球状石のサイズを縮小することで、透明性を向上させ、サイクルタイムを短縮します
- プロセスウィンドウ:より高い融点と高速注入により、表面層のアモルファス向きが高まり、凍結応力を代償として光沢が向上します
- 壁厚設計:壁が薄くなることで光の散乱経路が減少し、0.4mmのクリアなPP壁は透明と読み取り、同じ樹脂の0.8mmの壁は半透明と認識されることが多いです
MT40グレードは、食品の視覚的な見せ方が重要な小売ディスプレイ容器に適した高い透明度を提供します。透明なフルーツパネット(透明性に敏感)と不透明なデリ容器(剛性に敏感)の両方を使ったコンバーターにとって、2つの異なる素材ファミリーを使う方が、1つの樹脂を両方に適用しようとするよりも経済的です。
部品が薄くてもタフネスが重要な理由
薄壁食品容器は、低温での脆性破壊(冷蔵または冷凍用途)、曲げ応力によるフレックスクリース白化、そして角接点からの落下衝撃亀裂の3つの特徴的な故障の順です。ホモポリマーPPは、常温および冷蔵温度で最初の2つのシナリオに十分対応可能です。特に350ml以上の容器で、配達袋に積み重ねられている場合は、第三の病に弱いです。
薄壁PPでの落下衝撃挙動は、樹脂だけでなく設計にも依存します。任意のホモポリマーの衝撃強度を複雑にする3つの設計選択があります。
- 丸みを帯びたベースコーナー:鋭い角の代わりに1.5mmの半径があれば、同じ樹脂でドロップの生存率を2〜3倍に高めることができます
- ベースドームの形状:浅い内側ドーム(0.5〜1.0 mmの隆起)が制御された崩壊ゾーンとして機能します
- 壁の均一性:壁厚の15%を超えると、ひび割れを広げる弱い部分が生まれます
既存の工具で新しい樹脂を適格化するコンバーターは、材料を承認する前に、充填された容器に対して4°Cおよび22°Cの1メートル落下試験を行うべきです。このテストは安価で、サイクルタイムダッシュボードでは問題なさそうに見える樹脂の変化も、荷捌き場で失敗する箇所を検出できます。
最初の50万ショット間の生産安定性
材料データシートには成形機での樹脂について記述されています。これらは、抗酸化物質の枯渇が融解安定性を変化させる50,000サイクル目や、250,000サイクル目、スクリューやバレルの摩耗によって実際の停留時間プロファイルが変わる時の樹脂については説明していません。薄壁食品容器で24時間シフトを運用する場合、開始時に条件を満たす材料は、60日後も稼働しているものはほとんどありません。
予選走行で注目すべき実用的な安定性指標が2つあります:
- 溶融安定性:起動時および24時間定常時のMFRを測定してください。8〜10%を超えるドリフトは通常、抗酸化物質の枯渇か過剰な滞留時間を示し、空洞間での充填重量の変動として現れます
- カラーホールド:適格運転で1.5ユニットを超える黄褐色指数シフトは、特に下流でホットフィルやマイクロ波条件下で部品が熱い状態にある場合、抗酸化パッケージの熱老化のイエローフラッグとなります
MT40グレードは、連続生産において安定した処理と信頼性の高い部品強度を提供し、技術記述では良好な加工安定性が記載されています。このような記録された安定性は、MFRや密度だけでなく樹脂供給者の処理データによって裏付けられており、マルチキャビティ薄壁ラインの認証コストを正当化する理由です。
食品容器OEMの事前審査チェックリスト
既存のホモポリマーから候補樹脂のようなものへの切り替えを承認する前に高流量PPグレードQAチームは、パンフレットだけでなく、サプライヤーの書類と照合する5つの項目を確認する必要があります。
- 食物接触記録の範囲:サプライヤーのコンプライアンス宣言が、国内市場だけでなくSKU流通のすべての市場をカバーしているか確認してください
- MFRグレードと許容範囲:MFRがバッチごとの証明書値であり、一般的な数値ではなく、許容範囲が工具に適しているかを確認してください
- 処理期間:サプライヤーは推奨される融点温度、型温度、せん断速度の限界を提示すべきです。もしこれらが欠けているなら、薄壁工具で樹脂が認証されていない可能性があります
- 具体的な移住データ:EU出荷については、関連する食品シミュラント(通常は冷たい、熱い、脂肪分の多い食品のA、B、C、D1、D2)をカバーする具体的な移動制限表を求めてください。
- ロットごとの変動:過去12か月分の解析証明書データを求めてください。狭い範囲は安定性の約束です。幅が広いのは赤信号です
薄壁食品容器工具の今後の方向性
その流れは明確です。サイクルタイムは短くなり、壁は薄くなっており、コンバーターは単一の資産でより多くのSKUを審査するよう求められています。3秒サイクルを動作させる32キャビティ工具は5年前には例外的でした。これらは現在、現代の食品容器施設の標準となっています。サイドゲートのスタック型は、蓋や浅い容器用の64+キャビティに向かって進んでいます。これらすべてが、加工安定性が文書化され、食品接触の記録範囲が厳格である高MFIホモポリマーPPグレードを有利にしています。
調達チームにとって実務的な結論は、適切な材料とはデータシート上で最もMFRが高いものではなく、サプライヤーのドキュメントが規制ファイルに直接取り入れられ、薄壁ツールの処理期間が文書化され、ロットごとの変動が週末のシフトでも無人で稼働できるほど厳しいものであるということです。共重合体に対するサイクルタイムの利点は確かに存在しますが、それは適格性の決定条件であり、それ自体が決定的な要因ではありません。
変換器の評価用食品用容器樹脂の選択肢高フローのPPファミリーや既存の企業と評価を比較したい場合、議論はサイクルタイムのベンチマークではなく、ドキュメント作成と処理期間から始めるべきです。
マルチマーケットSKUを運用するコンバーターや、サイクルタイム向上のためにランダム共重合体からホモポリマーへの切り替えを検討している場合、エンジニアリングやコンプライアンスの道筋は、食品接触クレームの背後にある具体的な移行および添加剤パッケージデータを公表するサプライヤーと共に歩む価値があります。