
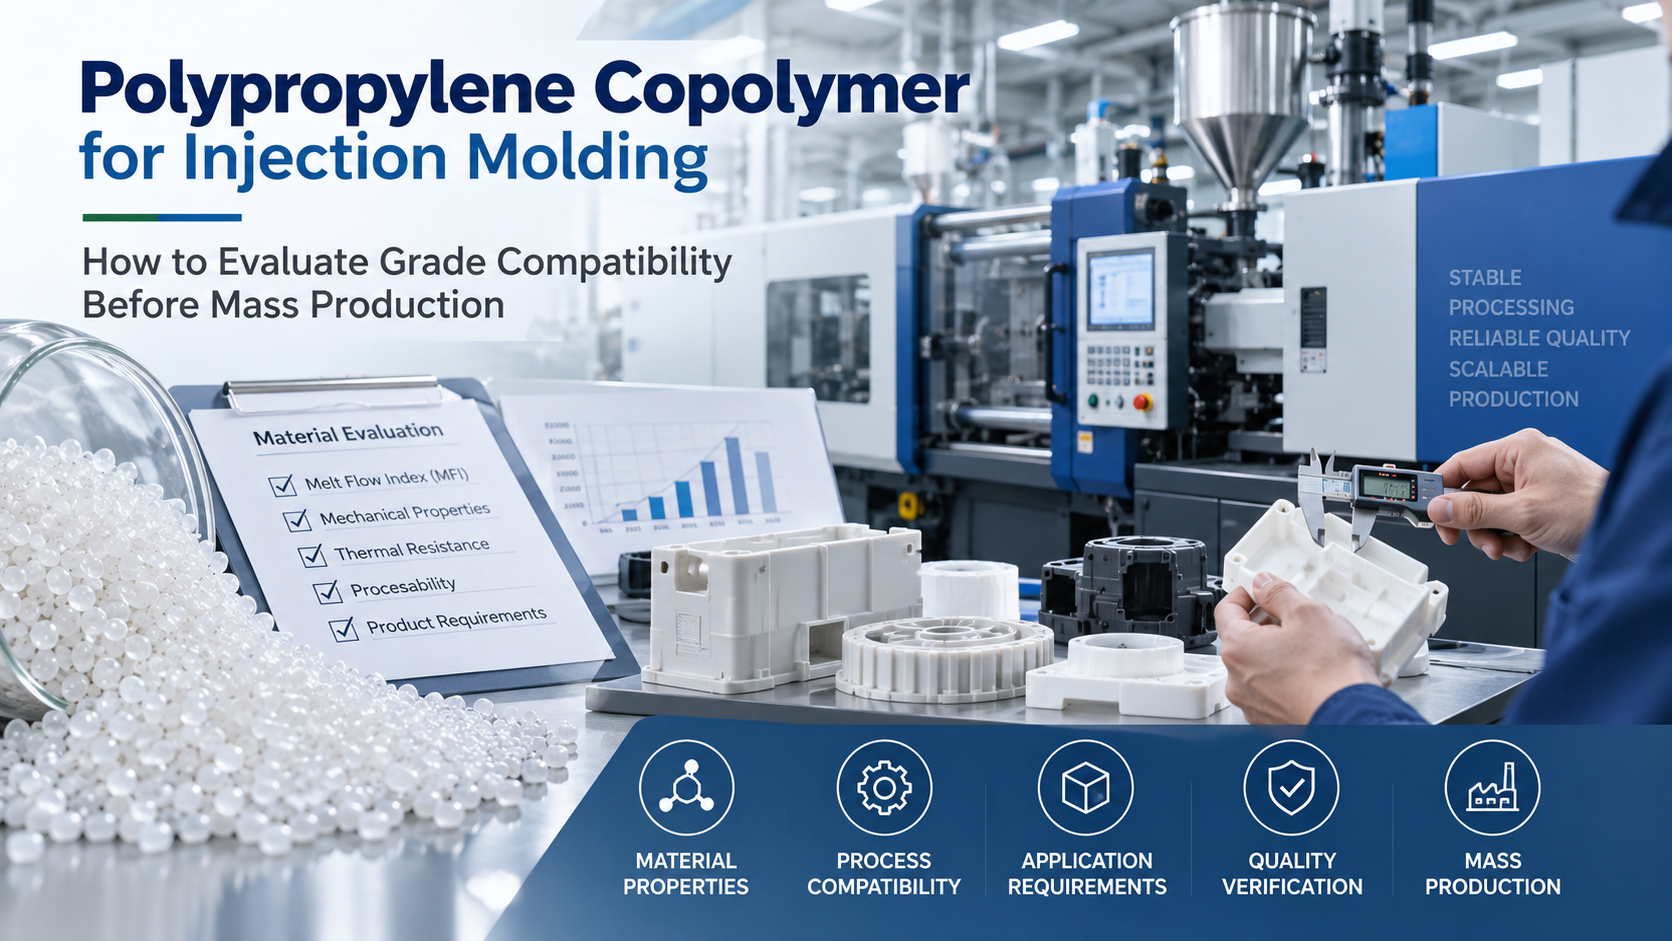
グレード適合性は射出成形調達で最も誤用される表現です。樹脂の性質のように聞こえますが、そうではありません。同じPP共重合体グレードが、ある工具では完璧に動作しても、別の工具では同じ機械設定でも歪みの大失敗を引き起こすことがあります。適合性は樹脂、型、プロセスが連携して作用する三者性であり、評価されるだけで読み取れません。本記事では、最初の試験から選ばれたグレードを文書化され、本番環境に対応できる状態に移行する4ゲート評価プロトコルを紹介します。
互換性は三者間の性質であり、データシートの行ではありません
技術データシートには樹脂を単独で説明しています:溶融流量、切り欠きインパクト、曲げ弾性率。これらの数字は、成形者が実際に直面する疑問、すなわちこのグレードがこの機械の許容範囲内で何百万サイクルもこの型を満たせるかどうかに答えていません。データシートは評価ではなく、エントリーチケットです。
だからこそ、構造化されたプロトコルが重要なのです。適合性を即興的に評価する――いくつかの部品を成形し、見て調整し、期待する――は明らかな問題を見つけ、構造的な問題は静かに見過ごす。以下の4つのゲートは故障発見の遅延コストで順位付けされています:流れの挙動が優先で、それは下流のすべてを無効にしてしまうためです。次に次元挙動、成形状態での機械的挙動、そしてプロセス自体の堅牢性です。
ゲート1:流路に対する融解流
最初の問いは非常に物理的です。機械と型が実際に供給できる圧力で、溶融液は流れの最後の1ミリメートルに達することができるのでしょうか?流長と壁厚の比率が支配比であり、これはグレードの融解流量とデータシートでは反映されない相互作用を生みます。流量の良い勾配は、中程度の圧力で細く長い通路を埋めます。より硬い流路の勾配は、ゲートの変更、壁の厚み付け、あるいは本来設計されていないホットランナーの修正が必要になることがあります。
この門は2つの実用的なチェックで閉じる。1つ目は、等級の推奨融解温度範囲内で一定のプロセス設定で充填試験を行い、注入圧力、充填時間、流量のヘイッシットマークの位置を記録します。2つ目は、供給者が示す等級の処理期間と観察された充填物を比較することです。薄壁充填がバインディング制約である場合、そのトレードオフは構造用モールディングとは異なります — 私たちの記事薄壁成形におけるポリプロピレンホモポリマーのサイクルタイムこの場合は別に扱います。ホモポリマーと共ポリマーは同等の流量定格で異なる充填を行うためです。
速く安定したフィルングのために設計された成績がここでの居場所を得ています。SP179例えば、高融点、良好な加工性、迅速な成形、そして高いインパクト性能とクリーンな臭いプロファイルを特徴としており、流れ経路が長くサイクル予算が厳しい場合に重要な要素です。
ゲート2:工具の公差に対する収縮と反り
第二のゲートは次元的なものです。ポリプロピレンはほとんどの工学用熱可塑性樹脂よりも収縮が強く、衝撃共重合体はゴム相のためホモポリマーとは収縮が異なります。工具の適合度を決定するのは名目収縮量ではなくバンド、すなわち部品の寸法が等級の許可加工範囲内や生産ロット間でどれだけ移動するかです。
評価は、繊維の配向や分子の配向効果は部品形状でのみ現れるため、実際の工具での流れ方向と交差方向の両方の収縮を測定すべきです。反り評価も同じ論理に従います。工具からそのまま取り出した平らな部品は、冷却後や成形後の熱履歴の後に歪むことがあります。壁断面が不均一で、支持のないスパンが長く、平坦度が狭い部品は、排出直後、24時間後、そしてアニーリング工程の後のいずれかの間隔で測定されるべきです。
測定されたバンドが工具のスチール安全許容範囲内に収まると、ゲートは閉じます。もしそうでなければ、補正オプションは安価から高価まで順位に並びます。まずプロセス調整、次にゲートや冷却の変更、最後に鋼材交換を行います。公差を維持するために鋼材の変更が必要なグレードは、実用的にはその工具と互換性がありません。
ゲート3:成形部における溶接線と衝撃挙動
第三ゲートは部品自体をテストするもので、試料自体をテストするわけではありません。インパクト共重合体は靭性を重視して選ばれますが、成形部品の靭性はデータシートには表示されない特徴、例えば流れ前線が接する溶接線、ゲートによる向き、リブやボスからの切り欠き効果などに依存します。荷重支えリブを横切る溶接線は周囲の壁の衝撃エネルギーの一部しか運べず、エラストマー相が接合部でのフローフロント再融解を複雑にするため、共重合体ではホモポリマーよりもペナルティが大きいです。
実務的な手順はシンプルです。充填研究の溶接線をマッピングし、機能的または衝撃負荷のある特徴に当たる溶接線を特定し、それらの位置を直接テストします。例えば、部品の取り扱いの落下試験や標準化された棒ではなく実際の部品での衝撃試験です。インパクトデュース専用に選ばれたグレードについては、このステップでそのグレードが選ばれた理由を検証します。私たちの先ほどの比較ポリプロピレン共重合体とランダム共重合体耐ストレスクラック耐性の比較テスト対象の故障モードがどのポリマーファミリーを検討するかを決めるべき理由を説明しています。
広範囲への影響が適用される場合、例えばパレット、クレート、バンパーシステム、落下されるハウジングなど、EP548RおよびSP179まさにその任務のために配置されており、成形部品の衝撃試験でその位置を確認する必要があります。繰り返し取り扱い疲労、つまり数千サイクルにわたって微細な亀裂が蓄積する場合、K9930HおよびLA640Tそのポートフォリオのセグメントで同じ役割を担うのです。
ゲート4:プロセスウィンドウの幅
グレードは1つの設定の組み合わせで最初の3つのゲートを通過しても、単一の良好設定が堅牢性とは言えないため、生産上の負担となります。4番目のゲートはプロセスウィンドウを測定します。すなわち、部品が仕様を満たす融点温度、金型温度、射出速度、保持圧力の範囲です。
予想される設定値の周りに設計された実験を設計することが、これを効率的にマッピングする方法です。重要なのは最適ではなく、エッジです。つまり、融点温度がどれだけずれてフローマークやフラッシュが現れるか、寸法や重量がバンド外に移動するまでの保持圧力耐性がどれだけあるかです。狭いウィンドウは、機械の変化、環境条件、ロット間材料の移動に敏感になり、その感度は失敗試験ではなくスクラップレートとして後に再現れます。
窓幅もグレード選択が静かに役立つ部分です。加工安定性(速い充填、一貫した成形挙動、推奨範囲全体での感度が低い)と表現されたグレードは、機械のドリフトに強いため、グレード記述における「優れた加工性」といった表現の実用的な意味があります。
良い試験から有能な生産へと
成功した試験と量産の間には、購入者が単に聞くだけでなく、必ず見るべき2つの検証ステップがあります。
- 能力は生産用工具と生産用樹脂に依存しています。重要な寸法の短期統計的評価は、空洞単位、時間単位、理想的には少なくとも2つの樹脂ロットにわたって測定することで、かつての許容範囲だけでなく、このプロセスが許容範囲を保持できるかどうかを示します。受諾基準はラン前に書面で合意されるべきです。
- マルチキャビティバランスチェック。多空洞工具では、空洞ごとの変動が静かなスクラップ発生源となります。各空洞はわずかに異なる充填方法を持ち、狭い窓を持つ勾配は広がりを増幅します。生産期間中に部品ごとのサイズを計測し寸法を測ると、単一キャビティ試験では決して見られない不均衡が明らかになります。
これらの措置は樹脂供給業者との関係も保護します。能力データが初日から存在すれば、寸法やスクラップに関する後の争いは、その実際の原因である工具、プロセス、材料に起因するものに結びつき、責任転嫁に陥ることはなくなります。
互換性が崩れた場合:リチューン、再ゲート、または再グレード
すべての評価が承認で終わるわけではなく、失敗後の決定は評価そのものと同じくらい重要です。エスカレーション経路はコスト順に進みます:
- まずは再調整してください。ほとんどの充填やウィンドウの問題は、速度プロファイリング、ホールド最適化、温度調整などのプロセス変更に反応し、変化が推奨グレードの範囲内に収まっていれば問題となります。
- 二つ目はゲートをリゲートするかスチールのやり直しです。溶接線が重要な特徴に当たったり、流れ経路の再分配が必要な場合は、工具の変更が正当化されますが、それはプロセスがすでに尽き、グレードの流れ挙動が部品に真に一致している場合に限ります。
- 最後に、そして意図的に再評価する。グレードを切り替えるとこのプロトコルのすべてのゲートがリセットされるため、代替品はデータシートのランキングではなく、実際に発生した故障に基づいて選択すべきです。故障がフロー制限の場合、置き換えロジックは影響制限や次元故障とは異なります。そのため、選択決定とこの評価プロトコルは関連していますが、私たちの説明通り別々の演習ですPP共重合体インパクト射出成形の選択ガイド.
大量生産前のサインオフファイル
このプロトコルの成果は自信の感覚ではありません。ファイルだ。PP共重合体グレードが量産に投入される前に、そのファイルには推奨溶融範囲にわたる充填調査記録、工具公差に照らした両方向の収縮帯の測定、成形部品による機能的特徴への影響結果(溶接ライン位置、エッジのマッピング済みプロセスウィンドウ、空腔およびロット横断の能力データ、合意された設定値とその公差)が含まれている必要があります。
そのファイルは後で成績変更を管理しやすくします。供給業者がコスト、供給、性能の理由で代替グレードを提案した場合、評価インフラが既に存在しているため、同じゲートを元の時間のごく一部で再実行できます。
チャムブロードは、高流量の高速サイクル成形から重負荷の耐久型まで、より広い範囲でインパクト共重合体グレードを供給していますシャンブロード・ポリオレフィン・ポートフォリオ.特定の工具と公差帯でグレードを評価する場合は、部品の形状、壁厚、デューティプロファイルを共有してください —当チームにお問い合わせくださいグレード推奨やこれらのゲートを効率的に運用するために必要な処理データのために。